


Флюс порошок в Екатеринбурге

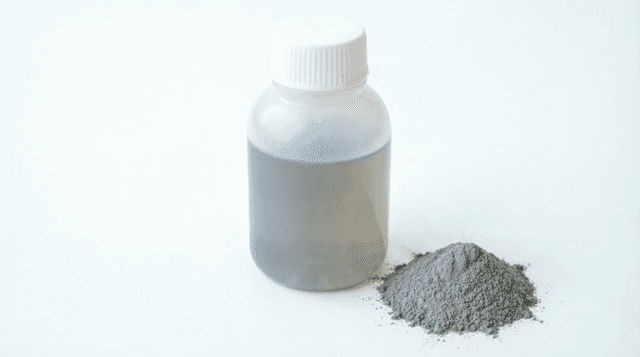
Флюс порошок углерод./низколегир.стали керамический HW931
Видкерамический
Для пайки металлауглерод./низколегир.стали
Тип состоянияпорошок
МаркаHW931
КомментарийPeony Welding
ИМП Обновлено 05.09
Ответ на торгах ~ 1 ч 40 м⬥Екатеринбург⬥1 склад
0 ₽По запросу
кг
СМУОбновлено 05.09
Обновлено 05.09Ответ на торгах ~ 1 ч 40 м⬥Екатеринбург⬥1 склад
0 ₽По запросу
кг
АПСОбновлено 05.09
Обновлено 05.09Ответ на торгах ~ 1 ч 40 м⬥Екатеринбург⬥1 склад
0 ₽По запросу
кг
МПЭОбновлено 05.09
Обновлено 05.09Ответ на торгах ~ 1 ч 40 м⬥Екатеринбург⬥1 склад
0 ₽По запросу
кг
МТТОбновлено 05.09
Обновлено 05.09Ответ на торгах ~ 1 ч 40 м⬥Екатеринбург⬥1 склад
0 ₽По запросу
кг
Описание
desc
Топ товары категории
Вопрос—Ответ
Флюс является специальное средство, которое применяется при соединении металлов.
Основное назначение флюса – устранение оксидов с поверхностей металлических деталей. Флюс также предотвращает повторное окисление при нагревания.
За счёт применения флюса паяльный материал качественнее распределяется, обеспечивая надёжное крепление.
Выделяют несколько ключевых видов флюсов: на основе канифоли, кислотные, нейтральные и водорастворимые.
Флюсы на канифоли – наиболее распространенные, применяются для основных задач. Агрессивные составы дают максимальную очистку, но нуждаются в качественной очистки.
Бескислотные не создают ржавчины и оптимальны для микросхем. Водорастворимые просто удаляются H2O по завершении пайки.
Выбор флюса обусловлен вида металла и способа пайки.
Для радиодеталей применяйте на основе канифоли флюсы – они обходятся без удаления. С целью спайки медных изделий подходят кислотные составы.
Обращайте внимание на температурный режим использования: НТ флюсы – до 150°C, ВТ – выше 300°C.
Избегайте агрессивных флюсов для электроники – они провоцируют коррозию.
Нанесите флюс на зону пайки перед нагревом. Он снимает оксидную плёнку и повышает текучесть припоя.
Для мелких деталей применяйте гелевый флюс, распределяя его кисточкой. При пайке кабелей оптимален твёрдый флюс.
Нагрейте место пайки жалом, после чего добавьте припой. Излишки флюса удалите спиртом после охлаждения.
{Да, флюс обязательно нужно удалять после пайки. Несмытый флюс могут вызвать коррозии и нарушению контакта.}
{Для смывания подходят:
- Спирт изопропиловый (наиболее эффективен)
- Растворитель ацетон
- Профессиональные смывки для флюса
- Этиловый спирт (менее действенен)}
{Процесс удаления: нанесите растворитель на спаянный участок, обработайте щёткой, после чего дайте высохнуть.}
Работать с флюс с просроченным сроком годности нежелательно.
Со временем активные компоненты ухудшают показатели, что ведет к падению качества пайки.
Испорченный флюс может недостаточно снимать оксидную пленку, создавать дефекты шва.
Предлагаем брать только свежий флюс для качественного результата.
Активный тип флюса имеет в составе активные компоненты, что хорошо убирают окисные пленки и налет. Такой флюс предполагает обязательной очистки после работы.
Нейтральный флюс лишен активных компонентов, работает деликатнее и не требует немедленной очистки. Применяется для подготовленных деталей.
Для пайки малогабаритных электронных компонентов достаточно паяльника с мощностью 25-40 Вт. Печатные платы требуют 40-60 Вт.
При монтаже проводки диаметром до 2 мм применяйте 60-100 Вт. Крупные элементы и лужение нуждаются в 100-150 Вт.
Оптимальный выбор — паяльник на 60-80 Вт с контролем температуры.
Идеальная температура в процессе пайки радиодеталей находится в диапазоне от 300 до 350°C.
Для бессвинцовых припоев нагрев должен быть около – 350-380°C.
Важно избегать перегрева детали, во избежание избежать повреждения их. Длительность нагрева должно составлять 2-3 секундами.
Паяльник представляет собой базовый инструмент с постоянной температурой. Паяльная станция – это более сложное решение с возможностью настройки температуры.
Главные различия: станция дает возможность точно настраивать температуру жала, включает индикатор и дополнительные функции.
Для простых работ подойдет обычного паяльника, для сложных работ оптимальна паяльную станцию.
Для монтажа печатных плат оптимально использовать нейтральный флюс на канифольной основе.
Подобные материалы исключают агрессивных кислот, способных повредить токопроводящие элементы платы.
Проверенные варианты: жидкий флюс RMA-223, спирто-канифольный или безотмывочный состав.
После монтажа следы желательно очистить спиртом.
Для увеличения долговечности жала паяльника необходимо придерживаться ряд рекомендаций.
Постоянно очищайте наконечник специальной губкой или латунной стружкой. Обязательно покрывайте наконечник тонким слоем припоя после использования.
Предотвращайте перегрева — выставляйте рекомендуемую температуру. Не применяйте грубые материалы для удаления нагара.
Да, можно использовать бессвинцового припоя с стандартным паяльником.
Однако необходимо помнить, что такой припой предполагает более высокой температуры плавления — около 230-250°C по сравнению с 180-190°C у классического свинцового.
Советуем применять паяльник номиналом не менее 40-60 Вт с возможностью регулировки температуры. При недостаточной мощности жало будет быстро остывать, что снизит качество пайки.
При использовании с паяльным оборудованием следует применять такие средства защиты:
Очки защитные предохраняют глаза от брызг припоя. Защитная маска предохранит дыхательные пути от опасных газов.
Жаростойкие перчатки помогут избежать ожоги рук. Спецодежда из плотного хлопка обязательна.
Также важна эффективное проветривание помещения.