


Флюс плавленый в Екатеринбурге

Флюс порошок углерод./низколегир.стали плавленый АН-60
Упаковка25 кг
МаркаАН-60
Для пайки металлауглерод./низколегир.стали
Тип состоянияпорошок
Видплавленый
Предложений в вашем городе нетМы можем доставить из других регионов, срок доставки будет немного увеличен
Предложения из других городов
МПЭ Обновлено 05.09
Ответ на торгах ~ 1 ч 40 м⬥⬥1 склад
283 ₽По запросу
кг
АПСОбновлено 05.09
Обновлено 05.09Ответ на торгах ~ 1 ч 40 м⬥⬥1 склад
283 ₽По запросу
кг
МТТОбновлено 05.09
Обновлено 05.09Ответ на торгах ~ 1 ч 40 м⬥⬥1 склад
284 ₽По запросу
кг
МПИОбновлено 05.09
Обновлено 05.09Ответ на торгах ~ 1 ч 40 м⬥⬥1 склад
285 ₽По запросу
кг
МПКОбновлено 05.09
Обновлено 05.09Ответ на торгах ~ 1 ч 40 м⬥⬥1 склад
288 ₽По запросу
кг
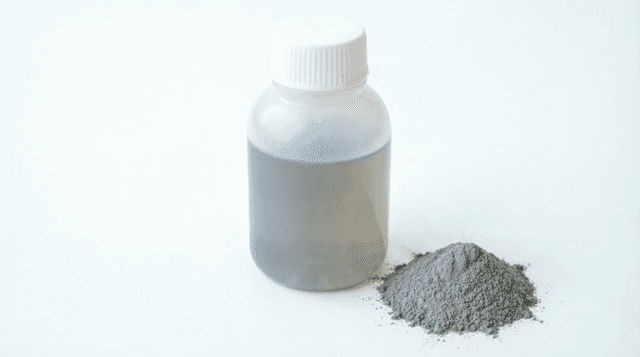
Флюс порошок углерод./низколегир.стали плавленый АН-47
Упаковка25 кг
МаркаАН-47
Для пайки металлауглерод./низколегир.стали
Тип состоянияпорошок
Видплавленый
Предложений в вашем городе нетМы можем доставить из других регионов, срок доставки будет немного увеличен
Предложения из других городов
АПСОбновлено 05.09
Обновлено 05.09Ответ на торгах ~ 1 ч 40 м⬥⬥1 склад
254 ₽По запросу
кг
МТТОбновлено 05.09
Обновлено 05.09Ответ на торгах ~ 1 ч 40 м⬥⬥1 склад
255 ₽По запросу
кг
МПЭОбновлено 05.09
Обновлено 05.09Ответ на торгах ~ 1 ч 40 м⬥⬥1 склад
255 ₽По запросу
кг
МПИОбновлено 05.09
Обновлено 05.09Ответ на торгах ~ 1 ч 40 м⬥⬥1 склад
256 ₽По запросу
кг
ИМПОбновлено 05.09
Обновлено 05.09Ответ на торгах ~ 1 ч 40 м⬥⬥1 склад
258 ₽По запросу
кг
Описание
desc
Топ товары категории
Вопрос—Ответ
Флюс представляет собой особое средство, используемое при соединении металлов.
Основное назначение флюса – устранение оксидов с области металлов. Кроме того, он препятствует образование оксидов в процессе термической обработки.
С помощью применения флюса паяльный материал качественнее растекается, создавая прочное сцепление.
Различают несколько основных видов флюсов: канифольсодержащие, кислотные, бескислотные и водорастворимые.
Канифольсодержащие составы – универсальные, подходят для многих задач. Агрессивные составы обеспечивают отличную очистку, но предполагают качественной очистки.
Бескислотные не вызывают коррозии и оптимальны для микросхем. Гидрофильные без труда удаляются H2O по завершении процесса.
Правильный выбор флюса обусловлен типа сплава и технологии пайки.
С целью радиоэлектроники используйте на основе канифоли флюсы – они обходятся без удаления. Для пайки меди годятся кислотные составы.
Обращайте внимание на температуру применения: НТ флюсы – до 150°C, высокотемпературные – более 300°C.
Не используйте кислотных флюсов для радиокомпонентов – они провоцируют коррозию.
Наносите флюс на область пайки до нагревом. Состав удаляет оксидную плёнку и повышает распределение припоя.
Для работы с небольших деталей используйте гелевый флюс, распределяя его кисточкой. При пайке кабелей удобен канифольный флюс.
Нагрейте место пайки жалом, далее добавьте припой. Излишки флюса смойте спиртом после остывания.
{Да, флюс обязательно нужно убирать после пайки. Флюсовые остатки приводят к коррозии и снижению контакта.}
{Для очистки подходят:
- Изопропиловый спирт (оптимальный вариант)
- Ацетон
- Профессиональные смывки для флюса
- Этиловый спирт (менее действенен)}
{Процесс очистки: обработайте растворитель на спаянный участок, протрите ватной палочкой, после чего дайте высохнуть.}
Применять флюс с просроченным сроком годности не рекомендуется.
С течением времени активные компоненты утрачивают характеристики, что приводит к падению качества пайки.
Испорченный флюс способен плохо очищать оксидную пленку, провоцировать холодную пайку.
Предлагаем брать лишь новый флюс для прочного результата.
Активный тип флюса включает в себя химически активные вещества, что хорошо удаляют окисные пленки и загрязнения. Такой флюс нуждается в тщательной промывки после использования.
Неактивный флюс лишен активных кислот, работает щадяще и не требует срочной смывки. Используется для очищенных поверхностей.
Для работы с мелких элементов достаточно устройства мощностью 25-40 Вт. Микросхемы требуют 40-60 Вт.
Для монтажа проводов сечением до 2 мм выбирайте 60-100 Вт. Крупные элементы и лужение требуют 100-150 Вт.
Лучшее решение — паяльник на 60-80 Вт с контролем температуры.
Рекомендуемая температура для пайки электронных элементов находится в диапазоне 300-350°C.
При использовании бессвинцовых припоев температура должен быть выше – от 350 до 380°C.
Важно следить за температурой детали, во избежание не повредить их. Длительность нагрева ограничивается 2-3 секундами.
Паяльник представляет собой базовый инструмент с постоянной рабочей температурой. Паяльная станция – это более сложное оборудование с возможностью регулировки температуры.
Основные отличия: станция обеспечивает точно настраивать температурный режим, оснащена индикатор и расширенный функционал.
Для несложного ремонта подойдет обычного паяльника, для точных операций лучше выбрать паяльную станцию.
Для работы с печатных плат оптимально применять специальный флюс на канифольной основе.
Такие составы исключают агрессивных кислот, способных повредить токопроводящие элементы платы.
Популярные варианты: паста-флюс RMA-223, спирто-канифольный или нейтральный гель.
После монтажа следы необходимо очистить изопропанолом.
Для увеличения долговечности жала требуется выполнять несколько правил.
Регулярно очищайте рабочую поверхность специальной губкой или латунной стружкой. Всегда покрывайте наконечник новым припоем после использования.
Предотвращайте чрезмерного нагрева — выставляйте подходящий температурный режим. Избегайте использования абразивные материалы для очистки.
Конечно, можно использовать бессвинцового припоя с обычным паяльником.
Однако важно учитывать, что бессвинцовый припой предполагает увеличенной температуры плавления — примерно 230-250°C в отличие от 180-190°C у классического ПОС.
Желательно использовать паяльник с мощностью не менее 40-60 Вт с возможностью контроля температуры. При недостаточной мощности жало остынет, что ухудшит качество пайки.
В процессе работы с паяльным оборудованием нужно использовать такие средства защиты:
Специальные очки защищают глаза от брызг припоя. Защитная маска защитит дыхательные пути от вредных испарений.
Защитные перчатки предотвратят травмы от высоких температур. Рабочая одежда из негорючих материалов необходима.
Требуется также эффективное проветривание рабочего места.