Откройте для себя тысячи товаров в нашем каталоге
Marketplace Banner Background

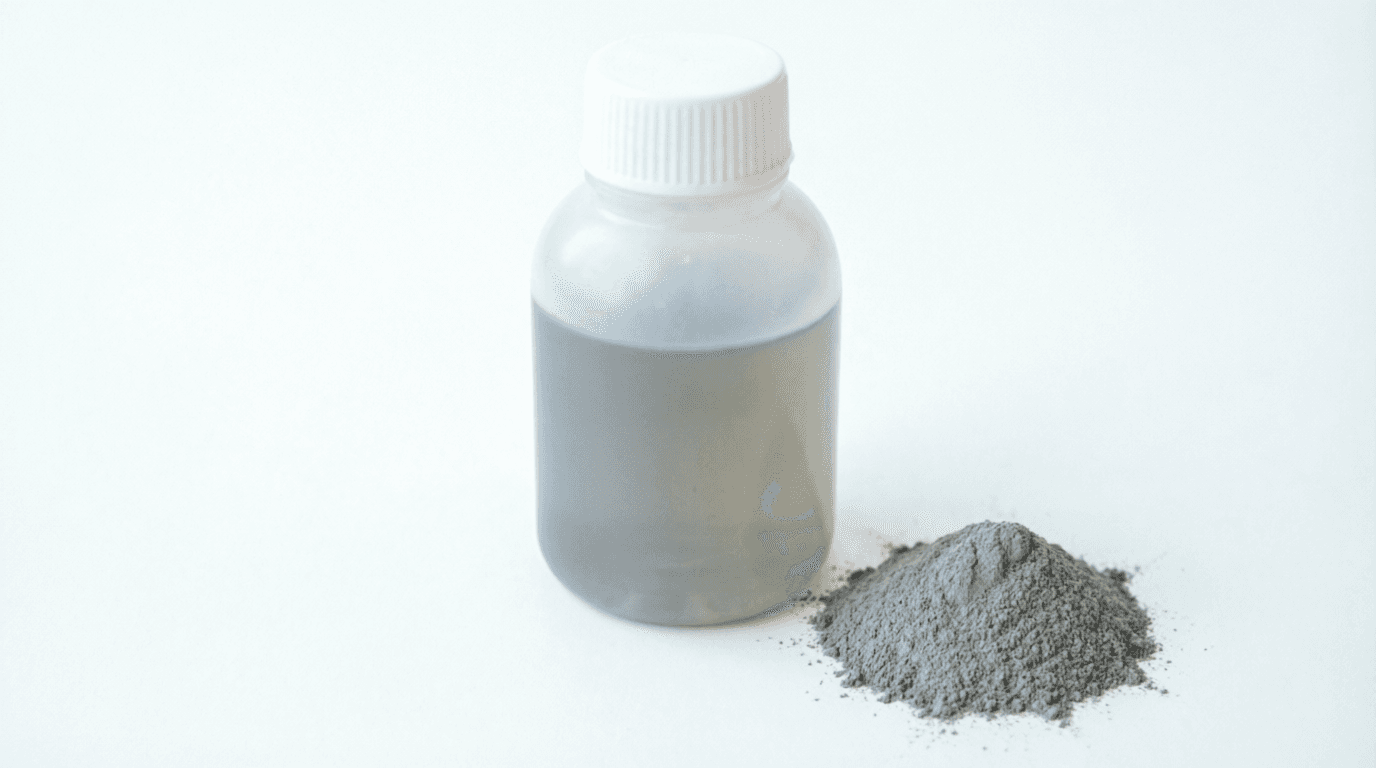
Флюс сварочный АН-348

Флюс
Флюс сварочный АН-348 в Екатеринбурге по выгодной цене напрямую от поставщика. На нашем сайте можно купить товары категории Флюс для строительства, производства и промышленности. Доступна продажа оптом и в розницу, быстрый расчет стоимости и удобная доставка по России. Вы можете заказать Флюс сварочный АН-348 в любом объеме с гарантией качества и полным комплектом документов. Актуальная цена, широкий ассортимент и оперативная доставка в любой город.
Предложений в вашем городе нетМы можем доставить из других регионов, срок доставки будет немного увеличен
ИМП
last time updatedОбновлено 05.09
Ответ на торгах ~ 1 ч 40 м⬥Ростов на Дону⬥1 склад
99 929 ₽
кг
АПС
last time updatedОбновлено 05.09
Ответ на торгах ~ 1 ч 40 м⬥Ростов на Дону⬥1 склад
100 181 ₽
кг
МПК
last time updatedОбновлено 05.09
Ответ на торгах ~ 1 ч 40 м⬥Ростов на Дону⬥1 склад
100 787 ₽
кг
СМУ
last time updatedОбновлено 05.09
Ответ на торгах ~ 1 ч 40 м⬥Ростов на Дону⬥1 склад
101 039 ₽
кг
МТТ
last time updatedОбновлено 05.09
Ответ на торгах ~ 1 ч 40 м⬥Ростов на Дону⬥1 склад
101 443 ₽
кг
Показывать по

Популярно у клиентов

Флюс АН-20С
Флюс АН-20С
207 ₽По запросу
кг
Флюс АН-348-АМ
Флюс АН-348-АМ
193 ₽По запросу
кг
Флюс АН-47
Флюс АН-47
217 ₽По запросу
кг

Отзывы

Б

Флюс прекрасно работает при пайке меди и латуни. Не дымит, обеспечивает ровное распределение припоя, соединение прочное. Отличный результат!

IronPlace4 мая 2026

Спасибо за ваш отзыв! Мы стараемся поддерживать высокое качество флюсов, чтобы каждый шов был надёжным.

М

Приобретали паяльную станцию для ремонта электронных плат в сервисном центре. Температура выставляется точно, без перегрева и просадок. Жало долго держит форму при активной работе. Дисплей четкий, управление интуитивное. За полгода эксплуатации ни одного сбоя. Соотношение цены и качества отличное. Рекомендуем всем сервисникам.

IronPlace29 января 2026

Благодарим за отзыв! Рады, что станция надежно работает в условиях сервисного центра. Обращайтесь за сменными жалами и расходными материалами - всегда в наличии.

5,0 / 5

На основе 2 оценок

5 звёзд
2
4 звезды
0
3 звезды
0
2 звезды
0
1 звезда
0

Вопрос—Ответ

Флюс представляет собой специальное химическое соединение, используемое при соединении металлов. Ключевая задача флюса – удаление оксидов с области соединяемых элементов. Кроме того, он защищает от повторное окисление во время термической обработки. Благодаря флюса припой эффективнее смачивает поверхность, формируя надёжное сцепление.
Различают несколько главных видов флюсов: канифольсодержащие, кислотные, нейтральные и водорастворимые. Канифольсодержащие составы – самые популярные, используются для многих задач. Активные флюсы обеспечивают отличную очистку, но нуждаются в тщательной смывки. Неактивные не провоцируют коррозии и идеальны для электроники. Водорастворимые просто очищаются H2O по завершении процесса.
Выбор флюса определяется разновидности металла и метода пайки. При работе с радиоэлектроники используйте на основе канифоли флюсы – они не требуют удаления. С целью пайки меди годятся кислотные составы. Смотрите на температуру работы: легкоплавкие флюсы – до 150°C, высокотемпературные – выше 300°C. Откажитесь от активных флюсов при работе с радиокомпонентов – они вызывают коррозию.
Распределите флюс на зону пайки до прогревом. Состав снимает оксидную плёнку и увеличивает распределение припоя. Для работы с малых деталей применяйте жидкий флюс, нанося его кистью. Для пайке кабелей оптимален канифольный флюс. Нагрейте место пайки паяльником, далее приложите припой. Излишки флюса смойте спиртом после остывания.
{Да, флюс необходимо смывать после пайки. Несмытый флюс могут вызвать коррозии и ухудшению контакта.} {Для смывания подходят: - Изопропанол (оптимальный вариант) - Ацетон - Специальные смывки для флюса - Этиловый спирт (менее действенен)} {Процесс смывки: обработайте растворитель на спаянный участок, протрите ватной палочкой, затем просушите.}
Применять флюс с вышедшим сроком годности не стоит. Со временем действующие вещества ухудшают показатели, что приводит к ухудшению качества пайки. Испорченный флюс имеет свойство недостаточно очищать оксидную пленку, вызывать непропай. Предлагаем применять только свежий флюс для прочного результата.
Активный тип флюса имеет в составе активные компоненты, которые эффективно очищают окисные пленки и загрязнения. Этот тип нуждается в полной очистки после работы. Неактивный флюс лишен едких кислот, работает щадяще и не нуждается в срочной очистки. Применяется для чистых поверхностей.
Для пайки малогабаритных радиодеталей хватит устройства с мощностью 25-40 Вт. Микросхемы нуждаются в 40-60 Вт. Для монтажа кабелей диаметром до 2 мм выбирайте 60-100 Вт. Массивные детали и лужение нуждаются в 100-150 Вт. Оптимальный выбор — модель на 60-80 Вт с настройкой температуры.
Оптимальная температура в процессе пайки радиодеталей варьируется 300-350°C. Если применяются бессвинцовые припои температура должен быть около – в районе 350-380°C. Важно избегать перегрева детали, для предотвращения избежать повреждения их. Время контакта должно составлять 2-3 секунды.
Паяльник представляет собой обычный прибор с постоянной температурой. Паяльная станция представляет собой усовершенствованное решение с возможностью контроля нагрева. Главные различия: станция дает возможность гибко регулировать температуру жала, оснащена дисплей и расширенный функционал. Для несложного ремонта достаточно обычного паяльника, для точных операций лучше выбрать паяльную станцию.
Для работы с печатных плат лучше всего использовать безопасный флюс типа СКФ. Эти флюсы не имеют в составе агрессивных кислот, которые могут повредить контакты платы. Популярные варианты: гель-флюс RMA-223, СКФ или no-clean флюс. После монтажа остатки флюса необходимо очистить спиртом.
Для увеличения долговечности жала паяльника необходимо придерживаться простые правила. Своевременно чистите рабочую поверхность мокрой губкой или латунной стружкой. Обязательно обрабатывайте наконечник новым припоем по окончании пайки. Не допускайте перегрева — выставляйте оптимальную температуру. Избегайте использования напильники для удаления нагара.
Да, допускается применение бессвинцового припоя с простым паяльником. Однако следует знать, что бессвинцовый припой нуждается в увеличенной температуры плавления — около 230-250°C в отличие от 180-190°C у стандартного ПОС. Желательно использовать паяльник с мощностью минимум 40-60 Вт с возможностью настройки температуры. При недостаточной мощности жало не сможет поддерживать температуру, что снизит качество пайки.
При использовании с паяльным оборудованием следует применять следующие защитные средства: Специальные очки оберегают глаза от брызг припоя. Защитная маска убережёт органы дыхания от опасных газов. Жаростойкие перчатки помогут избежать термические повреждения. Рабочая одежда из огнестойкой ткани необходима. Необходима также эффективное проветривание помещения.