Откройте для себя тысячи товаров в нашем каталоге
Marketplace Banner Background

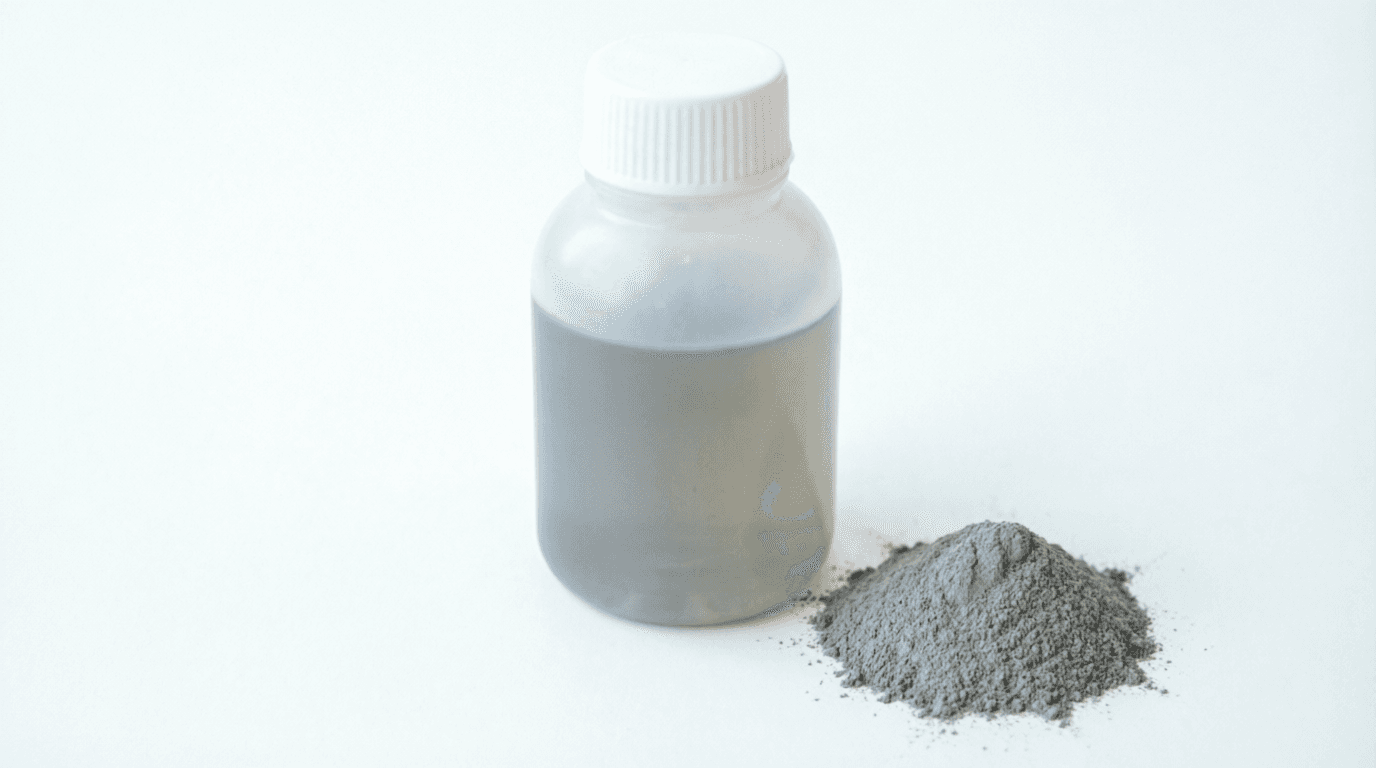
Флюс сварочный UF-03

Флюс
Флюс сварочный UF-03 в Екатеринбурге по выгодной цене напрямую от поставщика. На нашем сайте можно купить товары категории Флюс для строительства, производства и промышленности. Доступна продажа оптом и в розницу, быстрый расчет стоимости и удобная доставка по России. Вы можете заказать Флюс сварочный UF-03 в любом объеме с гарантией качества и полным комплектом документов. Актуальная цена, широкий ассортимент и оперативная доставка в любой город.
Предложений в вашем городе нетМы можем доставить из других регионов, срок доставки будет немного увеличен
ИМП
last time updatedОбновлено 05.09
Ответ на торгах ~ 1 ч 40 м⬥Ростов на Дону⬥1 склад
457 605 ₽
кг
АПС
last time updatedОбновлено 05.09
Ответ на торгах ~ 1 ч 40 м⬥Ростов на Дону⬥1 склад
458 761 ₽
кг
МПК
last time updatedОбновлено 05.09
Ответ на торгах ~ 1 ч 40 м⬥Ростов на Дону⬥1 склад
461 534 ₽
кг
СМУ
last time updatedОбновлено 05.09
Ответ на торгах ~ 1 ч 40 м⬥Ростов на Дону⬥1 склад
462 690 ₽
кг
МТТ
last time updatedОбновлено 05.09
Ответ на торгах ~ 1 ч 40 м⬥Ростов на Дону⬥1 склад
464 539 ₽
кг
Показывать по

Популярно у клиентов

Флюс АН-20С
Флюс АН-20С
207 ₽По запросу
кг
Флюс АН-348-АМ
Флюс АН-348-АМ
193 ₽По запросу
кг
Флюс АН-47
Флюс АН-47
217 ₽По запросу
кг

Отзывы

Б

Флюс прекрасно работает при пайке меди и латуни. Не дымит, обеспечивает ровное распределение припоя, соединение прочное. Отличный результат!

IronPlace21 апреля 2026

Спасибо за ваш отзыв! Мы стараемся поддерживать высокое качество флюсов, чтобы каждый шов был надёжным.

М

Приобретали паяльную станцию для ремонта электронных плат в сервисном центре. Температура выставляется точно, без перегрева и просадок. Жало долго держит форму при активной работе. Дисплей четкий, управление интуитивное. За полгода эксплуатации ни одного сбоя. Соотношение цены и качества отличное. Рекомендуем всем сервисникам.

IronPlace18 января 2026

Благодарим за отзыв! Рады, что станция надежно работает в условиях сервисного центра. Обращайтесь за сменными жалами и расходными материалами - всегда в наличии.

5,0 / 5

На основе 2 оценок

5 звёзд
2
4 звезды
0
3 звезды
0
2 звезды
0
1 звезда
0

Вопрос—Ответ

Флюс является вспомогательное вещество, необходимое при соединении металлов. Ключевая задача флюса – удаление оксидов с поверхностей соединяемых элементов. Флюс также защищает от повторное окисление в процессе нагрева. С помощью применения флюса паяльный материал эффективнее смачивает поверхность, обеспечивая качественное соединение.
Существует ряд главных типов флюсов: канифольные, активные, бескислотные и гидрофильные. Канифольные флюсы – самые популярные, применяются для большинства задач. Активные флюсы дают лучшую подготовку, но нуждаются в тщательной промывки. Бескислотные не провоцируют коррозии и отлично подходят для электроники. Гидрофильные просто удаляются обычной водой по завершении пайки.
Подбор флюса определяется разновидности металла и метода пайки. Для электроники применяйте канифольсодержащие флюсы – они не нуждаются в очистки. Для пайки меди годятся кислотные составы. Смотрите на температуру применения: низкотемпературные флюсы – до 150°C, тугоплавкие – выше 300°C. Не используйте агрессивных флюсов при работе с электроники – они создают коррозию.
Наносите флюс на место пайки перед нагревом. Флюс удаляет оксидную плёнку и увеличивает распределение припоя. Для работы с небольших деталей берите гелевый флюс, распределяя его кистью. При пайке кабелей удобен канифольный флюс. Разогрейте место пайки жалом, затем приложите припой. Излишки флюса уберите спиртом после охлаждения.
{Да, флюс необходимо смывать после пайки. Флюсовые остатки могут вызвать коррозии и нарушению контакта.} {Для удаления используют: - Изопропанол (оптимальный вариант) - Ацетон - Специальные очистители для флюса - Этиловый спирт (менее эффективен)} {Процесс смывки: смочите средство на место пайки, очистите щёткой, затем высушите.}
Работать с флюс с просроченным сроком годности нежелательно. С течением времени активные компоненты утрачивают характеристики, что ведет к падению качества пайки. Испорченный флюс способен плохо очищать оксидную пленку, создавать дефекты шва. Советуем применять только новый флюс для качественного результата.
Активный тип флюса содержит активные компоненты, которые качественно убирают окисные пленки и загрязнения. Он требует обязательной смывки после работы. Неактивный флюс лишен агрессивных веществ, функционирует щадяще и не предполагает обязательной смывки. Подходит для подготовленных деталей.
Для работы с компактных электронных компонентов хватит устройства с мощностью 25-40 Вт. Платы требуют 40-60 Вт. Для монтажа проводов диаметром до 2 мм выбирайте 60-100 Вт. Массивные детали и лужение требуют 100-150 Вт. Лучшее решение — паяльник на 60-80 Вт с контролем температуры.
Оптимальная температура в процессе пайки электронных элементов составляет от 300 до 350°C. При использовании бессвинцовых припоев температура должна быть около – от 350 до 380°C. Важно избегать перегрева элементы, для предотвращения не повредить их. Длительность нагрева должно составлять 2-3 секундами.
Паяльник – это простой инструмент с неизменной рабочей температурой. Станция – это более сложное оборудование с функцией регулировки температуры. Основные отличия: станция позволяет гибко регулировать температурный режим, оснащена индикатор и дополнительные функции. Для базовых задач хватит стандартного паяльника, для точных операций рекомендуется паяльную станцию.
Для работы с печатных плат лучше всего использовать нейтральный флюс марки ЛТИ-120. Подобные материалы исключают активных компонентов, которые могут разрушить токопроводящие элементы платы. Проверенные варианты: жидкий флюс RMA-223, СКФ или no-clean флюс. После монтажа следы необходимо очистить специальным очистителем.
Для увеличения долговечности жала паяльника необходимо придерживаться ряд рекомендаций. Регулярно очищайте жало влажной губкой или brass-губкой. Всегда защищайте поверхность тонким слоем припоя после работы. Предотвращайте перегрева — применяйте подходящий температурный режим. Не используйте грубые материалы для удаления нагара.
Безусловно, допускается применение бессвинцового припоя с стандартным паяльником. Однако следует знать, что бессвинцовый припой нуждается в повышенной температуры плавления — около 230-250°C против 180-190°C у обычного оловянно-свинцового. Желательно выбирать паяльник номиналом от 40-60 Вт с функцией регулировки температуры. Когда мощности жало будет быстро остывать, что снизит качество пайки.
Во время работы с паяльным оборудованием следует применять следующие защитные средства: Очки защитные предохраняют глаза от расплавленного металла. Маска-респиратор убережёт органы дыхания от токсичных паров. Жаростойкие перчатки предотвратят ожоги рук. Защитная одежда из негорючих материалов необходима. Необходима также качественная вытяжка рабочего места.